Artykuł sponsorowany
Jak przygotować detale ze stali nierdzewnej po cięciu, zanim trafią do spawania TIG
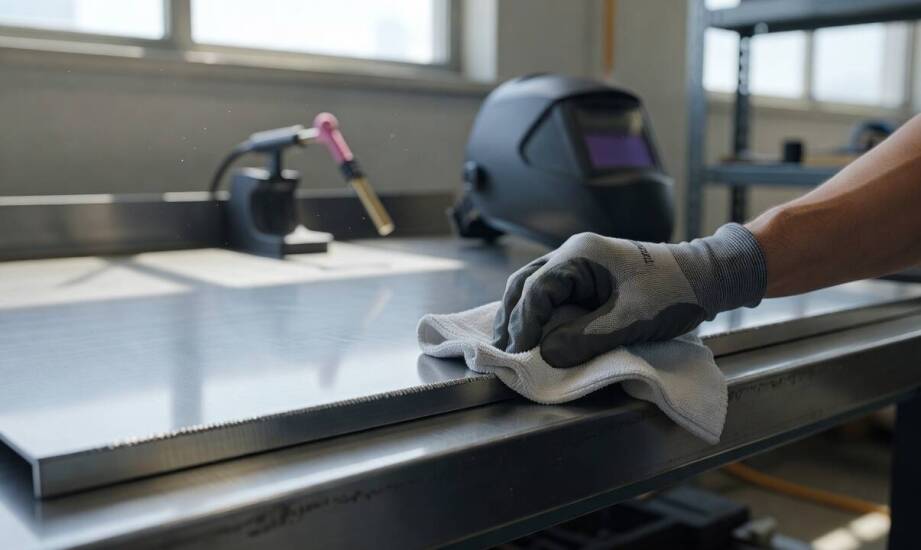
Detal ze stali nierdzewnej wyjęty prosto z wycinarki laserowej zazwyczaj imponuje gładką powierzchnią. Złudne wrażenie gotowości do łączenia sprawia, że łatwo pominąć etap weryfikacji przed uruchomieniem łuku spawalniczego. Dokładne przygotowanie materiału po obróbce termicznej warunkuje ostateczną wytrzymałość spoiny, ponieważ mikroskopijne zabrudzenia zaburzają stabilność jeziorka płynnego metalu. Pominięcie oczyszczania krawędzi skutkuje powstawaniem wad strukturalnych. W przypadku intensywnie eksploatowanego wyposażenia gastronomicznego prowadzi to do szybkich pęknięć zmęczeniowych. Prawidłowa procedura przygotowawcza obejmuje usunięcie osadów chemicznych oraz ścisłą kontrolę ewentualnych odchyleń wymiarowych.
Dlaczego odtłuszczenie powierzchni decyduje o stabilności spoiny
Krawędzie blach po cięciu laserowym często noszą ślady cienkiej warstwy tlenków, smarów i olejów technologicznych. Zanieczyszczenia te spalają się błyskawicznie w wysokiej temperaturze łuku, wprowadzając wodór i węgiel do struktury spoiny. Jeziorko spawalnicze w osłonie argonu wymaga czystego środowiska, aby gaz obojętny mógł prawidłowo chronić ciekły metal. Staranne odtłuszczenie krawędzi za pomocą acetonu lub specjalistycznych zmywaczy skutecznie zapobiega porowatości połączenia i stabilizuje samo zajarzenie łuku. Usunięcie warstwy węglowodorów stanowi podstawowy wymóg techniczny przy pracy ze stalami nierdzewnymi.
Zakłady obróbki metali rygorystycznie przestrzegają również zasady całkowitej separacji narzędzi. Szczotki druciane i tarcze ścierne wykorzystywane do przygotowania brzegów nie mogą mieć wcześniej kontaktu ze stalą czarną. Zanieczyszczenie krzyżowe wywołuje powierzchowne ogniska korozji rdzawej już po kilku tygodniach pracy urządzenia. Oczyszczony detal zachowuje pełną odporność, co ma szczególne znaczenie w meblach kuchennych narażonych na wilgoć i opary.
Jak odchylenia wymiarowe i termika wpływają na złącza?
Proces cięcia wpompowuje w materiał dawkę energii cieplnej, która potrafi wygenerować minimalne odkształcenia geometrii arkusza. Precyzyjne spasowanie elementów tworzy fundament niezawodnego połączenia, dlatego stwierdzone odchylenia wymagają ręcznej korekty szlifierskiej. Rozmiar szczeliny montażowej nie ma jednej uniwersalnej wartości. Odpowiedni luz zależy od grubości użytej blachy, pozycji spawania oraz specyfiki konkretnego narożnika. Zbyt ciasne przyleganie zmusza do zwiększenia amperażu w celu uzyskania głębokiego przetopu, wprowadzając nadmiar ciepła. Zbyt duży odstęp wymaga z kolei dodawania grubszego spoiwa, co potęguje ryzyko termicznej deformacji całej konstrukcji.
Produkcja okapów, stołów ze zlewem oraz szafek narzuca surowe standardy zachowania higieny i szczelności. Dla zakładów produkcyjnych realizujących spawanie TIG we Wrocławiu idealne przygotowanie brzegów stanowi podstawę formowania płaskiego lica. Gładka powierzchnia spoiny nie zatrzymuje resztek żywności ani osadów bakteryjnych. Metoda ta wymaga szczególnej ostrożności przy cienkich materiałach gastronomicznych. Popularna stal nierdzewna AISI 304 i 403 charakteryzuje się wysoką rozszerzalnością cieplną, przez co łatwo ulega wypaczeniom. Skoncentrowane źródło ciepła charakterystyczne dla technologii TIG zawęża strefę wpływu ciepła i zmniejsza falowanie blachy. Pozostawione przesunięcia krawędzi obniżają estetykę okapów trapezowych i utrudniają późniejszy montaż podzespołów w dużych ciągach wydawczych.
Firma Belmag, dysponująca zakładem w Karwianach, weryfikuje dokładność wymiarową oraz czystość krawędzi przed każdym etapem spawania. Obiektywna kontrola międzyoperacyjna pozwala budować sprzęt odporny na trudne warunki panujące w profesjonalnej gastronomii. Trzymanie się ścisłych procedur przygotowawczych sprawia, że meble zachowują zadaną geometrię nawet przy dużych wahaniach temperatur.
Rzetelne przygotowanie elementów stalowych po obróbce laserowej bezpośrednio kształtuje parametry ostatecznej spoiny. Usunięcie tlenków, odtłuszczenie brzegów i odpowiednie spasowanie luzów eliminują większość trudności spotykanych przy łączeniu metali stopowych. Prawidłowo zrealizowany proces wstępny redukuje liczbę niezbędnych poprawek szlifierskich i chroni powierzchnię przed nieodwracalnym wypaczeniem. Dopracowany w detalach element zyskuje żywotność i wygląd odpowiadający standardom nowoczesnych kuchni komercyjnych.
Kategorie artykułów
Polecane artykuły

Jak przygotować meble do prania profesjonalnego tapicerki?

Jak psychotesty pomagają w procesie uzyskiwania pozwolenia na broń?

Proces zarządzania marką w kontekście zmieniających się rynkowych trendów
